Máy móc Xinliang luôn tuân thủ triết lý kinh doanh của "khách hàng, khách hàng đầu tiên, quản lý trung thực và hợp tác cùng có lợi".
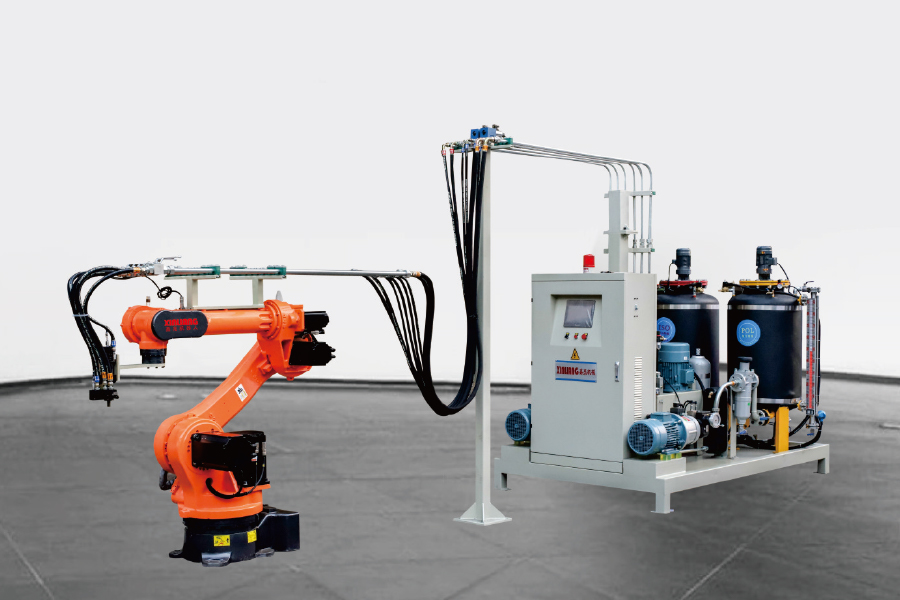
Thương hiệu robot có thể được tùy chỉnh và bộ điều khiển sáu trục được sử dụng. Nó phù hợp để kết...
Xem chi tiết
Hãy hình dung một nhà máy sản xuất panel kho lạnh đang báo giá một đơn đặt hàng panel tủ đông dài 9 m trên dây chuyền được mua cho cửa gara: hai trạm khuôn, bộ tạo bọt áp suất thấp và nắp thủ công. Thời gian lấp đầy trôi đi, mật độ lõi tăng lên ở đầu phun và bảng điều khiển hơi cong sau khi tháo khuôn. Không có gì bị hỏng. Đơn giản là dây chuyền này chưa bao giờ được thiết kế cho bảng điều khiển đó.
Kết luận được đưa ra trước tiên: trên dây chuyền sản xuất bảng điều khiển bánh sandwich, cách bố trí quyết định đơn hàng nào bạn có thể chấp nhận và đơn vị đo lường quyết định tần suất bạn có thể giữ chúng. Phạm vi độ dày, tính chất hóa học cốt lõi và chất tạo xốp là những cải tiến nằm trên trình tự đó chứ không phải là sự thay thế cho trình tự đó.
Phần tiếp theo đề cập đến bốn quyết định quan trọng nhất: bố trí liên tục hay không liên tục, xây dựng bảng điều khiển và hóa học cốt lõi, thông số kỹ thuật của máy tạo bọt và lộ trình tác nhân thổi. Khi một con số xuất hiện, đó là giá trị ngành được công bố hoặc phép tính mà bạn có thể lặp lại trong bảng tính.
Cả hai loại dây chuyền đều tạo ra cùng một sản phẩm. Sự khác biệt là cách bọt được đưa vào và thời gian giữ bọt. Một dây đai đôi liên tục đo bọt trên mặt đáy chạy, đặt mặt trên lên trên và giữ bọt nổi lên ở độ dày dưới áp lực của dây đai cho đến khi đông cứng. Một dây chuyền nhiều trạm không liên tục sẽ lấp đầy một khuôn kín bằng một lượt đo đã định lượng và giữ nó dưới áp lực để xử lý.
Sự khác biệt đó ảnh hưởng đến sản lượng, sự kết hợp sản phẩm, tỷ lệ phế liệu và vốn. Bảng dưới đây là phiên bản đáng để dán vào cuộc họp nhà cung cấp.
| Điểm quyết định | Đường đai đôi liên tục | Đường dây nhiều trạm không liên tục |
|---|---|---|
| Giới thiệu bọt | Đổ lên mặt đáy chuyển động; mặt trên được áp dụng trước vành đai | Ảnh đo sáng được bơm vào khuôn kín |
| đầu ra | Đặt theo tốc độ băng tải, thường là 3 đến 15 m/phút | Đặt theo số lượng khuôn và thời gian xử lý |
| Chiều dài bảng điều khiển | Cắt theo chiều dài, thường lên tới 13,5 m | Bị giới hạn bởi chiều dài khuôn |
| Thay đổi độ dày | Chậm và chuyển đổi tạo ra phế liệu | Miếng đệm hoặc thay khuôn nhanh chóng |
| Hỗn hợp sản phẩm | Chạy dài một hoặc hai loại bảng điều khiển | Đơn hàng hỗn hợp, cửa ra vào, phòng lạnh, vận chuyển ngắn hạn |
| Vốn và diện tích sàn | Cao nhất | Trung bình đến thấp hơn |
| Phù hợp nhất | Tấm tường và mái khối | Sản xuất tùy chỉnh và hỗn hợp |
Đọc hàng cuối cùng đầu tiên. Khi một hoặc hai loại tấm có cùng độ dày chiếm ưu thế trong sổ đặt hàng, một dòng liên tục sẽ kiếm được vốn. Khi bề mặt, lõi hoặc độ dày thay đổi vài lần trong tháng, một đường không liên tục thường thắng về tổng chi phí mặc dù trên giấy tờ nó trông chậm hơn.
Tách dòng xuống và có sáu giai đoạn. Các khiếu nại của hội đồng hầu như luôn bắt nguồn từ một trong số chúng và hiếm khi đổ lỗi cho người điều hành trước tiên.
Hai mặt, một lõi và một mặt cắt cạnh phải tồn tại trong quá trình xử lý và lắp ráp tại chỗ. Chế độ xem chi tiết bên dưới cho thấy các lớp mà trạm tạo bọt thực sự phải lấp đầy.
Hình 1: Hình chiếu đẳng cự nổ của tấm bánh sandwich có mặt kim loại. Các mặt thường bằng thép hoặc nhôm từ 0,4 đến 0,6 mm.
Bọt PIR cứng thường được công bố ở mức khoảng 0,021 đến 0,023 W/mK và PUR ở mức 0,022 đến 0,026 W/mK, cả hai đều thấp hơn XPS ở mức 0,029 đến 0,035, EPS ở mức 0,031 đến 0,038 và bông khoáng ở mức 0,035 đến 0,045. Sự chênh lệch trong mỗi họ cũng quan trọng như khoảng cách giữa các họ: cùng một công thức PUR có thể thay đổi khoảng 10% tùy thuộc vào tác nhân tạo bọt, cấu trúc tế bào và mật độ.
Độ dẫn nhiệt của lõi bảng thông thường (W/mK, giá trị khai báo điển hình)
Hình 2: Thanh thấp hơn có nghĩa là cách nhiệt tốt hơn trên mỗi milimet. Giá trị là các tuyên bố được công bố điển hình; Tuyên bố Hiệu suất của mỗi nhà cung cấp là con số ràng buộc.
Sau đó, độ dày sẽ thực hiện phần công việc còn lại, nhưng không tuyến tính trong một tòa nhà đã hoàn thiện. Biểu đồ bên dưới sử dụng độ dẫn điện thuần túy ở mức lambda = 0,024 W/mK.
Giá trị U so với độ dày của tấm (lambda = 0,024 W/mK, chỉ dẫn điện)
Hình 3: Từ 40 mm đến 100 mm cắt giảm tổn thất nhiệt tính toán khoảng 60%; đi từ 100 mm đến 200 mm sẽ cắt giảm thêm 50%. Các tấm thật hoạt động kém hơn thế vì các giá trị được công bố theo EN 14509 bao gồm việc hiệu chỉnh lão hóa và cầu nhiệt, cũng như các mối nối và vật cố định làm tăng thêm tổn thất tại chỗ.
Các đầu áp suất cao trộn bằng cách va chạm, với áp suất phun thường nằm trong khoảng từ 100 đến 200 bar, so với khoảng 5 đến 30 bar khi khuấy ở áp suất thấp. Sự khác biệt thực tế trên dây chuyền sản xuất tấm panel là cấu trúc tế bào và khả năng lặp lại phun: đầu áp suất cao lấp đầy khoang mỏng và dài với mật độ thay đổi ít hơn từ đầu này đến đầu kia.
Các nhà cung cấp thường báo giá độ chính xác của tỷ lệ khoảng 1% và độ lặp lại của cú bắn trong khoảng từ 1 đến 1,5%. Yêu cầu hệ số biến thiên trong 20 lần bắn liên tiếp theo công thức của riêng bạn chứ không phải số liệu tiêu đề trên biểu dữ liệu. Việc kiểm soát nhiệt độ thành phần cũng quan trọng không kém, với hầu hết các công thức tấm nền hoạt động tốt nhất khi cả hai thành phần được giữ ở khoảng 20 đến 25 C trong khoảng 2 C.
 Máy phun tạo bọt áp suất cao Polyurethane hai thành phần Máy phun tạo bọt áp suất cao polyurethane thông thường sử dụng cánh tay đòn để phun xoay 180°. Chiều dài của cánh tay rocker có thể được tùy chỉnh. Nó tôi... Xem sản phẩm →
Đóng gói quá mức là chi phí thầm lặng trên loại đường này. Việc lấp đầy từ 5 đến 10% cao hơn mật độ tối thiểu theo lý thuyết là điều thường thấy trên một máy chưa được điều chỉnh và đây là chi phí tấn công nhanh nhất vì nó xuất hiện trong mọi bảng. Máy ba thành phần bổ sung dòng thứ ba cho các chất phụ gia như chất chống cháy, chất màu hoặc chất tạo hạt mà không cần trộn trước chúng vào polyol, điều này đáng để xem xét nếu công thức PIR của bạn thay đổi thường xuyên.
Phép toán chu kỳ đầu tiên: thông lượng bằng số trạm khuôn chia cho thời gian chu kỳ. Việc thêm các trạm hầu như luôn rẻ hơn, an toàn hơn và nhanh hơn so với việc rút ngắn thời gian xử lý bằng hóa học.
 Dây chuyền sản xuất máy phun bọt hình khuyên Dây chuyền sản xuất hình bầu dục có bố cục cấu trúc vòng ngang, có thể đáp ứng nhu cầu về các loại khuôn tạo bọt có kích thước khác nhau và có thể trộn nhiều sản phẩm... Xem sản phẩm →
Cho dù bạn chọn cách bố trí nào thì khuôn cũng là một phần của hệ thống chất lượng. Nhiệt độ khuôn đồng đều trong khoang 9 m, độ cứng của nắp và kỷ luật của chất giải phóng ảnh hưởng đến độ cong và độ hoàn thiện bề mặt nhiều hơn hầu hết người mua mong đợi ở giai đoạn báo giá.
Cyclopentane có khả năng làm suy giảm tầng ozone bằng 0 và có khả năng làm nóng lên toàn cầu thấp hơn nhiều so với HFC mà nó thay thế. Số liệu được công bố trong 100 năm qua cho thấy HFC-141b ở mức khoảng 700 và HFC-245fa ở mức khoảng 1.000, trong khi hydrocarbon nằm ở mức hàng chục thấp. Theo Quy định về khí F sửa đổi (EU) 2024/573 của EU, tuyến HFC đang bị hạn chế hơn nữa, đó là lý do tại sao các hệ thống hydrocarbon tiếp tục giành được thị phần trong tấm xốp.
Pentane dễ cháy và điều đó làm thay đổi nhà máy chứ không chỉ máy móc. Yêu cầu các thiết bị điện chống cháy nổ trong vùng tạo bọt, thông gió cơ học, phát hiện khí, nối đất và liên kết, đồng thời không có nguồn đánh lửa ở bất kỳ đâu gần đầu trộn. Hệ thống trộn trước giữ cho nồng độ pentane và nhiệt độ ổn định trước khi định lượng, điều này giúp cho lần tiêm có thể lặp lại từ bảng đầu tiên của ca làm việc đến bảng cuối cùng.
 Hệ thống trộn sẵn Cyclopentane Nguyên lý làm việc của hệ thống trộn trước cyclopentane Đo và trộn chính xác các nguyên liệu thô polyurethane khác nhau, chẳng hạn như isocyanate, polyether polyol, chất xúc tác, chất tạo bọt... Xem sản phẩm →
Hiệu suất cháy là một cuộc trò chuyện riêng biệt với hiệu suất nhiệt. Các tấm được phân loại theo EN 13501-1; nhiều hệ thống PIR được thử nghiệm ở B-s1,d0, hệ thống PUR thường đạt B-s2,d0 hoặc B-s3,d0 và lõi len khoáng đạt A2-s1,d0. Việc phân loại dành riêng cho từng hệ thống và độ dày cụ thể, vì vậy, hãy luôn đọc Tuyên bố về Hiệu suất để biết chính xác loại sản phẩm mà bạn đang bán và đừng bao giờ cho rằng chỉ một loại hóa chất cốt lõi sẽ đảm bảo cho một lớp.
Sáu khiếm khuyết gây ra hầu hết các khiếu nại của hội đồng và mỗi khiếm khuyết đều có một danh sách ngắn các lần kiểm tra đầu tiên.
Đối với bài kiểm tra chấp nhận của nhà máy, hãy yêu cầu bằng văn bản những điều sau:
Đó là bộ thiết bị biến hai mặt kim loại và lõi xốp thành tấm cách nhiệt: cấp liệu mặt, dán cạnh, máy tạo bọt hoặc phun, bộ phận bảo dưỡng như đai đôi hoặc máy ép, sau đó cắt ra, cắt tỉa và xếp chồng.
Trên các dây chuyền không liên tục, thông lượng bằng các trạm khuôn chia cho thời gian chu kỳ, do đó, dây chuyền 20 trạm với chu kỳ 10 phút sẽ tạo ra khoảng 120 tấm một giờ với tốc độ lý thuyết. Sản lượng thực tế thấp hơn sau khi thay đổi và phế liệu; luôn tính toán từ kích thước bảng điều khiển của riêng bạn.
PUR thường rẻ hơn và đáp ứng các yêu cầu tiêu chuẩn về phòng lạnh và tường. PIR được chọn khi hiệu suất cháy hoặc nhiệt độ sử dụng cao hơn có vấn đề và nó thường được thử nghiệm ở cấp EN 13501-1 tốt hơn PUR, nhưng với chi phí xây dựng cao hơn.
Có, và nhiều dòng mới cũng vậy. Nó đòi hỏi một khu vực tạo bọt chống cháy nổ, hệ thống thông gió, phát hiện khí và hệ thống trộn trước hoặc định lượng, vì vậy chi phí trang bị thêm là có thật. Lợi ích mang lại là sự ổn định về quy định và GWP thấp hơn nhiều so với HFC-141b hoặc HFC-245fa.
Hầu hết các lõi bảng PUR và PIR mặt kim loại được chỉ định trong khoảng 38 đến 45 kg/m3. Dưới mức đó, tính chất cơ học và độ ổn định kích thước không còn nữa; cao hơn mức đó, bạn đang trả tiền cho vật liệu có ít giá trị cách nhiệt.
Phòng lạnh rất phù hợp với các dây chuyền không liên tục vì chiều dài và độ dày yêu cầu rất khác nhau và khối lượng đặt hàng ở mức vừa phải. Các đường dây đai đôi liên tục có ý nghĩa khi một hoặc hai loại bảng thống trị sổ đặt hàng và số lượng phù hợp với số vốn.
Trước khi ký bất cứ điều gì, hãy yêu cầu hai tài liệu: bản ghi về độ lặp lại trọng lượng của một máy đang chạy và bản kiểm tra chấp nhận của nhà máy đối với công thức của riêng bạn ở độ dày dự định. Hai hồ sơ đó cho bạn biết nhiều thông tin về dây chuyền sản xuất tấm bánh sandwich hơn bất kỳ tài liệu quảng cáo nào.
Nếu bạn vẫn đang lập bản đồ trình tự quy trình, hướng dẫn người mua thiết bị sản xuất bọt PU xem qua thứ tự thiết bị và các câu hỏi cần hỏi ở mỗi giai đoạn. Máy móc Xinliang Ninh Ba cung cấp bộ đo sáng, bố cục đường dây và hệ thống chất thổi dưới dạng một gói, có kích thước phù hợp với phạm vi bảng điều khiển và mục tiêu đầu ra của bạn.
Thương hiệu robot có thể được tùy chỉnh và bộ điều khiển sáu trục được sử dụng. Nó phù hợp để kết...
Xem chi tiết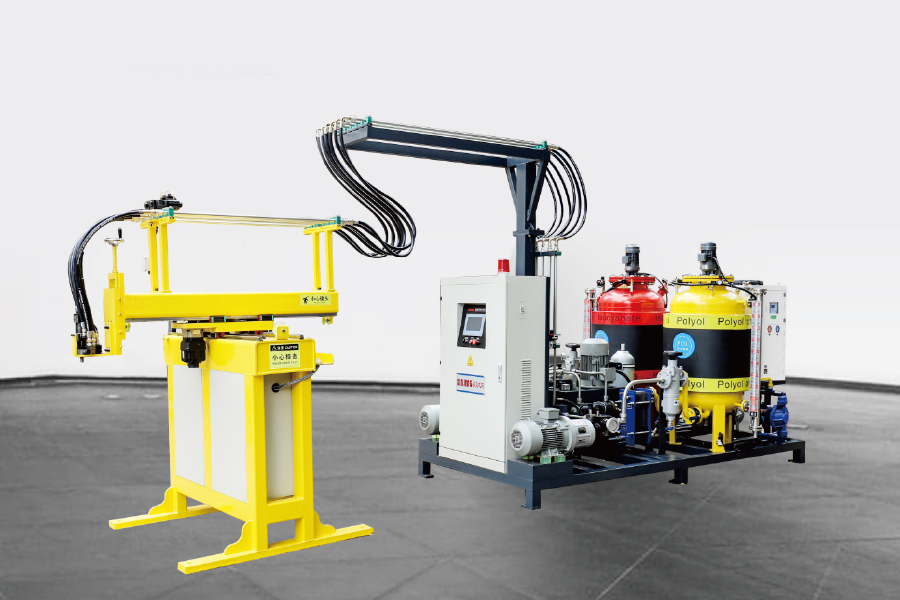
Thông qua điều khiển động cơ servo, sử dụng bộ điều khiển ba trục, lập trình chương trình, kết hợ...
Xem chi tiết
Máy phun bọt áp suất cao Polyurethane thông thường sử dụng một cánh tay rocker để tiêm vòng quay ...
Xem chi tiết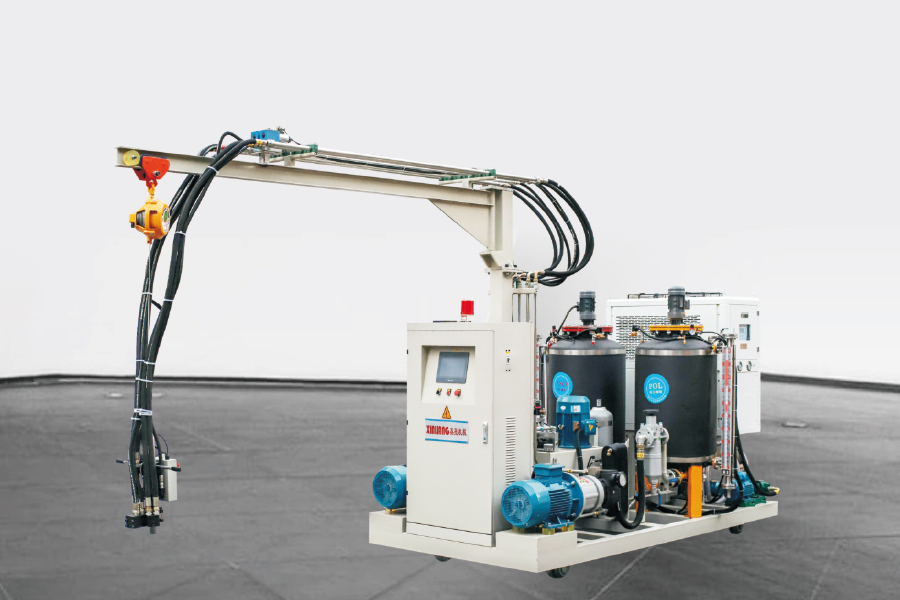
Máy phun tạo bọt áp suất cao polyurethane hai thành phần với đường đua có cùng cấu hình với máy t...
Xem chi tiết
Các Máy phun tạo bọt áp suất cao polyurethane ba thành phần Có 1 bể ISO và 2 xe tăng poly....
Xem chi tiết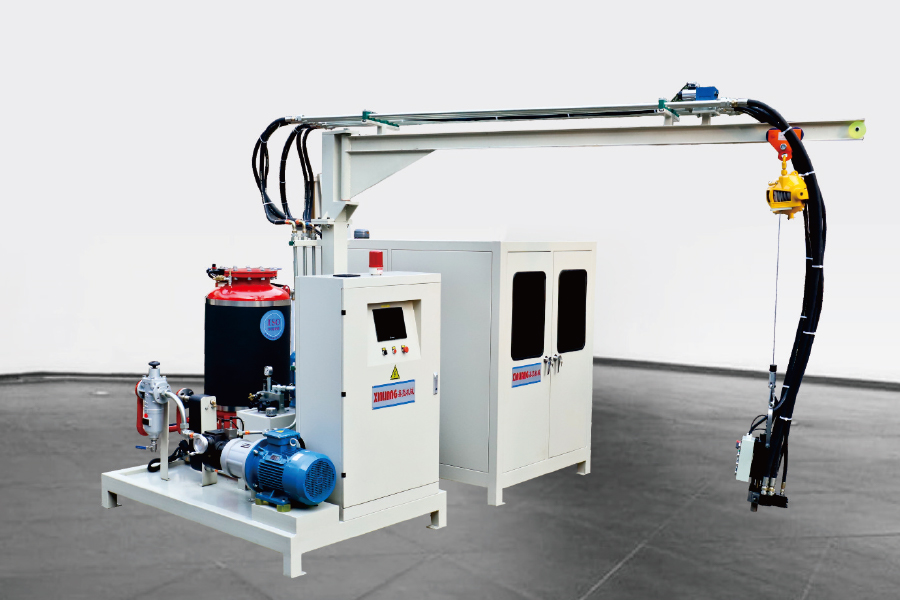
Cyclopentane polyurethane Máy phun tạo bọt áp suất cao có nghĩa là poly chứa cyclopentane. Nguyên...
Xem chi tiết
Cấu hình giống như máy tạo bọt áp suất cao cyclopentane. Sự khác biệt duy nhất là đối với một số ...
Xem chi tiết
Nguyên tắc làm việc của hệ thống sẵn sàng cyclopentane Đo chính xác và trộn các nguyên liệu th...
Xem chi tiết