Máy móc Xinliang luôn tuân thủ triết lý kinh doanh của "khách hàng, khách hàng đầu tiên, quản lý trung thực và hợp tác cùng có lợi".
Thương hiệu robot có thể được tùy chỉnh và bộ điều khiển sáu trục được sử dụng. Nó phù hợp để kết...
Xem chi tiết
Đi trên một dây chuyền bảng bánh sandwich và máy ép hoặc đai đôi sẽ thu hút mọi sự chú ý. Tiền thường được tiết kiệm hoặc bị thất lạc ở một nơi khác: tại đầu trộn. Hai dây chuyền được trang bị phần cứng tạo hình giống hệt nhau có thể chạy ở tốc độ phế liệu rất khác nhau chỉ vì một dây chuyền giữ tỷ lệ polyol-to-isocyanate ổn định và tạo ra một cú đánh đều, trong khi dây chuyền kia trôi giữa các ca.
Đó là kết luận ban đầu và nó đúng cho cả hai tuyến sản xuất - dây chuyền đai đôi liên tục đổ bọt lên bề mặt chuyển động và dây chuyền dựa trên khuôn nơi đầu gắn trên đường ray hoặc rô-bốt bơm một viên đạn đã đo vào một khoang. Phần còn lại của hướng dẫn này trình bày chi tiết thực sự về một chiếc máy làm bánh sandwich polyurethane, nơi mà thiết bị tạo bọt được sử dụng và những thông số kỹ thuật nào đáng được ghi vào đơn đặt hàng.
Cụm từ này được sử dụng một cách lỏng lẻo. Một số nhà cung cấp có nghĩa là dòng hoàn chỉnh; người mua thường chỉ muốn nói đến thiết bị tạo bọt. Một hệ thống làm việc thường có năm khối:
Các dòng liên tục và không liên tục chia sẻ lõi này nhưng tải nó khác nhau. Trên một đường liên tục, đầu thường được cố định và dây đai di chuyển bên dưới nó; sản lượng được đo bằng kilôgam trên phút và độ ổn định của tỷ lệ trong nhiều giờ chạy quan trọng hơn độ chính xác của một lần chụp. Trên dây chuyền khuôn, đầu di chuyển và hệ mét là gam trên mỗi lần bắn: tấm 1.200 × 2.400 mm với lõi 50 mm với tốc độ 40 kg/m³ cần khoảng sáu kg bọt, được rải đều trước khi hết thời gian làm kem.
Máy áp suất cao va chạm hai dòng ở áp suất 100–200 thanh bên trong một buồng trộn nhỏ và năng lượng của sự va chạm đó thực hiện quá trình trộn. Máy áp suất thấp khuấy các bộ phận một cách cơ học ở áp suất khoảng 5–20 thanh và thường dựa vào không khí tạo mầm để tạo ra cấu trúc tế bào.
Theo các tiêu chuẩn tấm nền như EN 14509 và dữ liệu thiết bị đã công bố, lõi tấm PU cứng thường được chỉ định trong khoảng từ 30 đến 50 kg/m³. Việc đạt đến đầu dưới của dải đó mà không có khoảng trống phụ thuộc vào độ mịn và độ đồng đều của cấu trúc tế bào, bởi vì các tế bào thô sụp đổ dưới áp lực của máy ép màng và để lại sự thay đổi mật độ trên chiều rộng của tấm.
Logic tương tự cũng áp dụng cho độ bám dính: bọt hỗn hợp va chạm làm ướt lớp da mặt một cách nhất quán hơn, giúp giảm nguy cơ bong tróc trong quá trình cưa hoặc xử lý.
 Máy phun tạo bọt áp suất cao Polyurethane hai thành phần với cánh tay Rocker Máy phun tạo bọt PU áp suất cao hai thành phần với cánh tay phun 180°, điều khiển PLC và các mẫu HB-20 đến HB-400 để sản xuất bảng điều khiển dựa trên khuôn. Xem sản phẩm →
Đối với sản xuất tấm nền dựa trên khuôn, máy phun tạo bọt áp suất cao hai thành phần có đường ray, cổng XY hoặc đầu gắn robot là điểm khởi đầu thông thường. Trước tiên, hãy sửa trọng lượng bắn tối đa, cửa sổ tỷ lệ và tốc độ di chuyển ngang; mọi thứ khác có thể được điều chỉnh xung quanh ba con số đó.
Định cỡ là một bài tập ngắn sau khi nhóm bảng điều khiển đã được cố định. Nhân khối lượng tấm lớn nhất với mật độ mục tiêu để có được trọng lượng tấm bắn tối đa, sau đó nhân số tấm mỗi giờ với lần chụp đó để có được sản lượng liên tục tính bằng kilôgam mỗi phút. Hai con số mà người mua có xu hướng quên: cửa sổ tỷ lệ mà máy bơm phải giữ trên toàn bộ phạm vi đầu ra và độ chính xác định vị đầu mà bố cục khuôn yêu cầu.
| Điểm quyết định | Đường đai đôi liên tục | Đường khuôn hoặc băng chuyền không liên tục |
|---|---|---|
| Kích thước lô điển hình | Chạy dài, dòng một bảng điều khiển, khối lượng lớn | Lô hàng vừa và nhỏ, thay đổi sản phẩm thường xuyên |
| Thiết bị tạo bọt phải chứa những gì | Sản lượng tính bằng kg/phút và độ ổn định tỷ lệ trong nhiều giờ chạy | Độ chính xác của trọng lượng cú đánh và khả năng lặp lại định vị đầu |
| Chuyển động đầu | Điểm đông đặc cố định hoặc đi ngang, đai di chuyển bên dưới | Đường ray, giàn XY hoặc robot sáu trục |
| Xử lý chất thổi | Pentane hoặc HFO với hệ thống trộn sẵn và an toàn trên quy mô lớn hơn | Hóa chất giống nhau, thể tích đệm nhỏ hơn |
| Chỉ định đầu tiên | kg/phút ở mật độ mục tiêu, dải tốc độ băng tải, thiết kế phốt bên | Phạm vi kích thước bắn, số lượng khuôn, thời gian chu kỳ |
Khi cần dòng thứ ba - bột màu, gói xúc tác hoặc polyol riêng cho công thức PIR - máy ba thành phần bổ sung thêm mạch đo sáng độc lập thay vì buộc phụ gia đi qua dây chuyền chính.
 Máy phun tạo bọt áp suất cao Polyurethane ba thành phần Thêm một mạch đo sáng độc lập cho bột màu, chất xúc tác hoặc polyol PIR, với 1 bình ISO và 2 bình POLY và khả năng mật độ kép. Xem sản phẩm →
Nếu bạn vẫn đang so sánh cấu hình, chúng tôi hướng dẫn đầy đủ dành cho người mua về thiết bị sản xuất bọt PU đi qua từng bảng giai đoạn đặc điểm kỹ thuật giống nhau.
Sự lựa chọn đại lý của Bl sẽ định hình lại thiết bị nhiều hơn hầu hết người mua mong đợi. HFC đang được giảm dần theo Bản sửa đổi Kigali của Nghị định thư Montreal và các nhà sản xuất tấm nền phần lớn đã chuyển sang sử dụng cyclopentane, hỗn hợp HFO hoặc hệ thống hỗ trợ nước. Cyclopentane dễ cháy và có nhiệt độ sôi thấp nên làm thay đổi thông số kỹ thuật của máy: thiết bị điện chống cháy nổ, lớp phủ nitơ, hệ thống thông gió, phát hiện khí và một vòng khép kín không bao giờ để chất lỏng tiếp xúc với khí quyển.
Cách thay thế cho việc tiêm trực tiếp pentane là trộn trước nó với polyol. Hệ thống trộn trước giữ hỗn hợp ở nhiệt độ và áp suất được kiểm soát, giúp ổn định nồng độ chất tạo bọt đến đầu trộn - nguyên nhân thường gặp dẫn đến trôi mật độ và khuyết tật bề mặt trên các tấm thổi pentane. Nó cũng làm giảm lượng pentane tự do được giải phóng tại điểm đông đặc, điều này quan trọng đối với cả sự an toàn và chi phí.
 Hệ thống trộn sẵn Cyclopentane Polyol để tạo bọt Polyurethane Ổn định nồng độ pentane trước đầu trộn, sử dụng bể nhiều tầng, bơm định lượng, điều khiển PLC, khuấy thứ cấp để giảm trôi mật độ trên dây chuyền tấm thổi pentane. Xem sản phẩm →
Đối với các dây chuyền đã chạy pentane, thiết bị trộn sẵn thường là cách rẻ nhất để hạn chế sự thay đổi mật độ trước khi xem xét thiết bị đo mới.
Trên dây chuyền dựa trên khuôn, trình tự được cố định: người vận hành hoặc robot đặt mặt dưới, vật mang đặt dưới đầu trộn, đầu đổ hỗn hợp khi di chuyển qua khoang, mặt trên được đặt và khuôn đóng lại, máy ép giữ trong khi tạo gel bọt, và tấm được tháo khuôn và cắt tỉa. Thời gian của chu kỳ được thiết lập bởi chất hóa học chứ không phải do máy móc - nhưng máy sẽ quyết định liệu chu trình đó có thể chạy ở mức tối thiểu theo lý thuyết hay không.
Hai chi tiết trong đó bố trí chu kỳ ổ đĩa thời gian. Đầu tiên là quãng đường mà đầu phải di chuyển khi bọt vẫn ở dạng lỏng; tốc độ di chuyển chậm sẽ tạo ra khoang răng ngắn hơn hoặc thời gian làm kem dài hơn. Thứ hai là nhiệt độ khuôn, đó là lý do tại sao các dây chuyền sản xuất bảng điều khiển thường kết nối mạch khuôn vào cùng hệ thống điều khiển với bộ đo sáng.
Trước khi bạn ký, hãy viết bảy điểm sau:
Là một công ty có trụ sở tại Ninh Ba nhà sản xuất thiết bị tạo bọt polyurethane làm việc trên các thiết bị định lượng, đầu trộn và dây chuyền sản xuất, chúng tôi thấy mô hình tương tự trong hầu hết các yêu cầu: phần cứng tạo hình được chỉ định chi tiết, trong khi mặt bọt được để đến phút cuối cùng. Đó là một cách sai lầm.
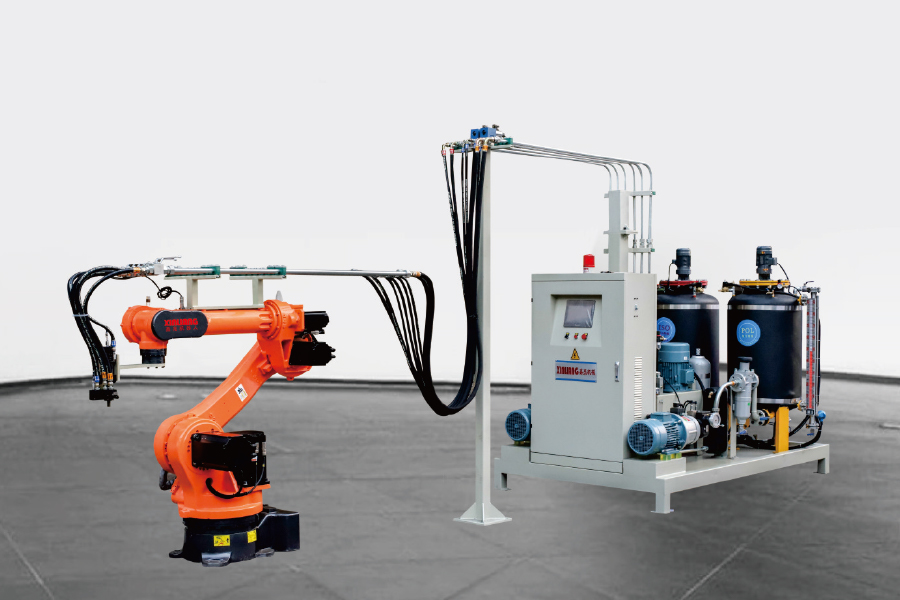
Thương hiệu robot có thể được tùy chỉnh và bộ điều khiển sáu trục được sử dụng. Nó phù hợp để kết...
Xem chi tiết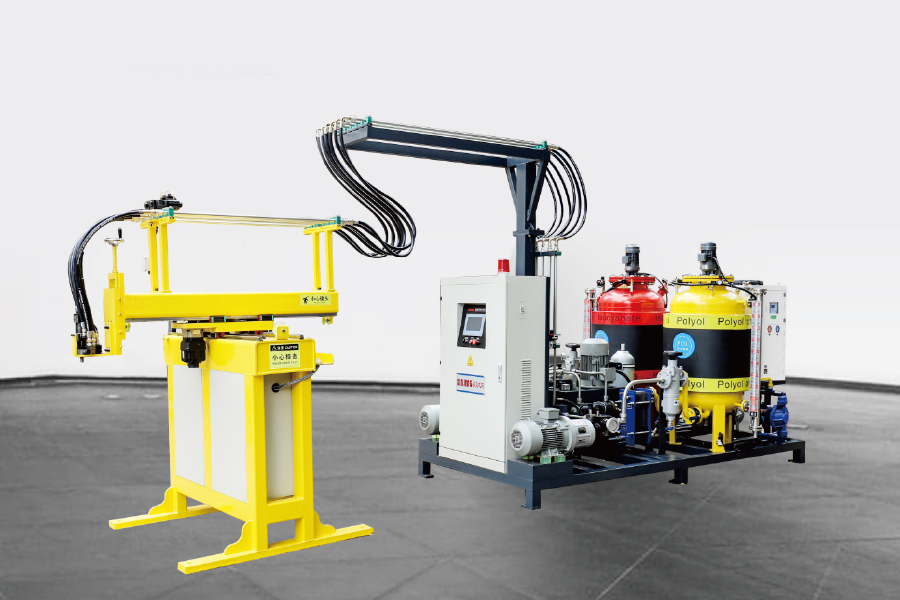
Thông qua điều khiển động cơ servo, sử dụng bộ điều khiển ba trục, lập trình chương trình, kết hợ...
Xem chi tiết
Máy phun bọt áp suất cao Polyurethane thông thường sử dụng một cánh tay rocker để tiêm vòng quay ...
Xem chi tiết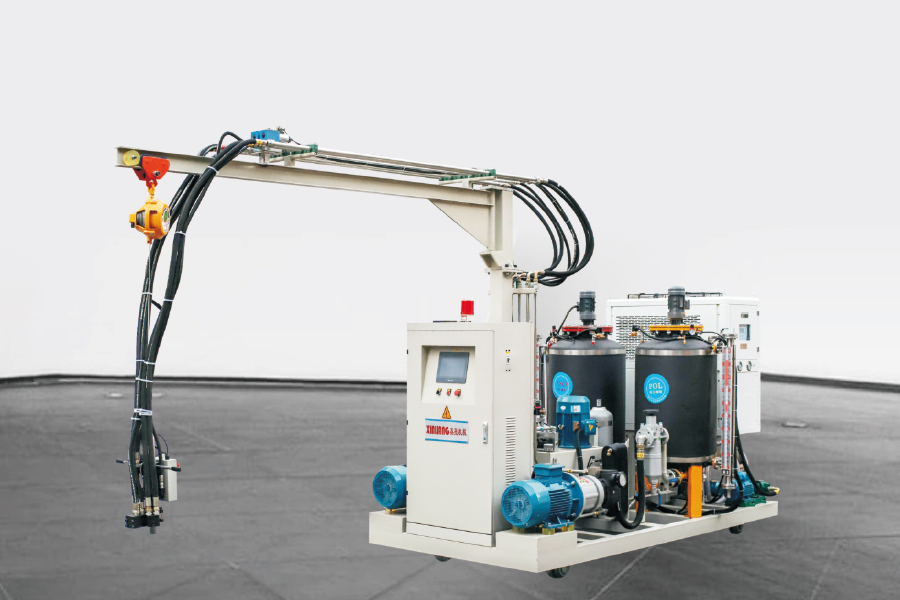
Máy phun tạo bọt áp suất cao polyurethane hai thành phần với đường đua có cùng cấu hình với máy t...
Xem chi tiết
Các Máy phun tạo bọt áp suất cao polyurethane ba thành phần Có 1 bể ISO và 2 xe tăng poly....
Xem chi tiết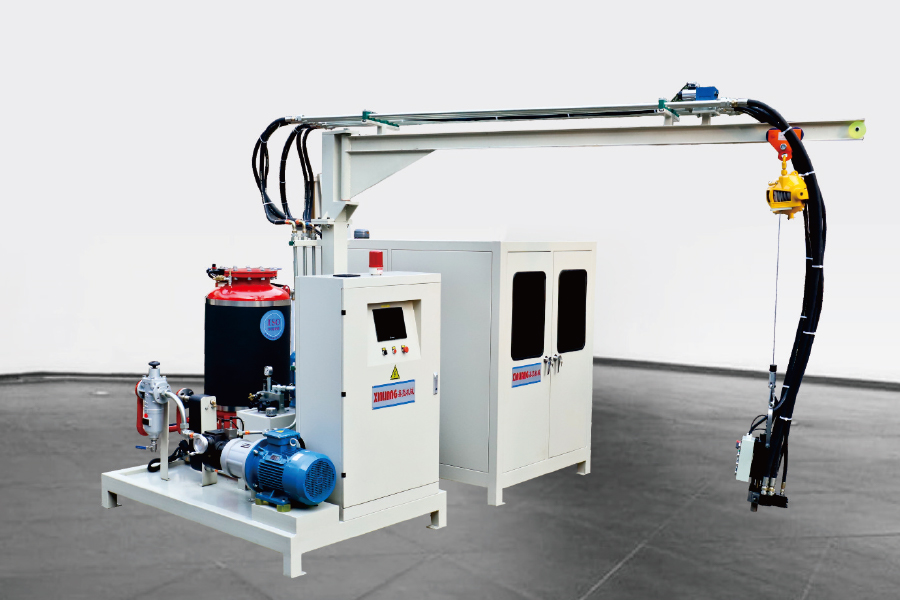
Cyclopentane polyurethane Máy phun tạo bọt áp suất cao có nghĩa là poly chứa cyclopentane. Nguyên...
Xem chi tiết
Cấu hình giống như máy tạo bọt áp suất cao cyclopentane. Sự khác biệt duy nhất là đối với một số ...
Xem chi tiết
Nguyên tắc làm việc của hệ thống sẵn sàng cyclopentane Đo chính xác và trộn các nguyên liệu th...
Xem chi tiết